 IT

Notizie del settore
Casa / Notizia / Notizie del settore / Progettazione del braccio del caricatore di navi: 7 fattori critici che incidono sulle prestazioni di carico

Una nave portarinfuse da 180.000 DWT arriva a un terminale in acque profonde con una finestra di carico di 36 ore. Dopo sei ore, l'operatore si rende conto che il braccio del caricatore della nave non può raggiungere il portello esterno della nave: la portata prevista dalla macchina è inferiore di 3,2 metri. La nave deve spostarsi su un secondo ormeggio, aggiungendo 5 ore al ciclo di carico, e il proprietario del terminale deve affrontare controstallie di 6.000 dollari. Ciò accade nei porti di tutto il mondo quando la progettazione del braccio del caricatore navale viene trattata come un ripensamento strutturale piuttosto che come un sistema critico in termini di prestazioni come è in realtà.
La progettazione del braccio di un caricatore navale controlla tre variabili prestazionali: portata del portello, tempo di posizionamento e portata del materiale: il limite massimo combinato della produttività del terminale.
Il boma è l'interfaccia tra la macchina e la nave. Deve raggiungere il portello con l'angolazione corretta, oscillare rapidamente tra i portelli, consegnare il materiale senza perdite e resistere ai carichi dinamici del funzionamento continuo. Riuscire a farli funzionare tutti e quattro è ciò che distingue un terminale ad alta efficienza da uno che lotta costantemente con le sue apparecchiature.
La portata del braccio, il raggio di orzata, la velocità di rotazione, la larghezza del nastro e la rigidità strutturale sono i cinque fattori che determinano la rapidità con cui una macchina può consegnare il materiale in una stiva.
La portata del braccio è la distanza orizzontale dal centro di rotazione all'estremità di scarico. Deve coprire la disposizione del portello della nave di progetto. Una nave portarinfuse da 80.000 DWT con sette portelli richiede tipicamente una portata di 18-25 metri; una nave da 180.000 DWT salta a 28-35 metri. L'intervallo di orzata è l'arco verticale percorso dal braccio, consentendo al caricatore di raggiungere il portello mentre la stiva si riempie.
I moderni caricatori di navi mobili su rotazione raggiungono la velocità di rotazione di 10-30 gradi al minuto. Una singola transizione da tratteggio a tratteggio richiede 40-90 secondi. La precisione del posizionamento è altrettanto importante: il braccio deve toccare il punto di scarico entro più o meno 500 mm dal centro del portello. La scarsa precisione costringe gli operatori a fare jogging per 30-60 secondi ad ogni passaggio, cosa che si accumula durante l'intero turno.
Il nastro all'interno del braccio trasporta il materiale dal punto di trasferimento al portello. La larghezza del nastro è direttamente proporzionale alla capacità. Un nastro da 1.000 mm su cemento muove circa 600-800 t/h, mentre un nastro da 1.600 mm può raggiungere 2.500-3.000 t/h per clinker e cereali. La progettazione del braccio deve tenere conto anche dell'angolo di riposo e della densità del materiale, poiché questi influenzano il carico trasversale e l'altezza della recinzione richiesta.
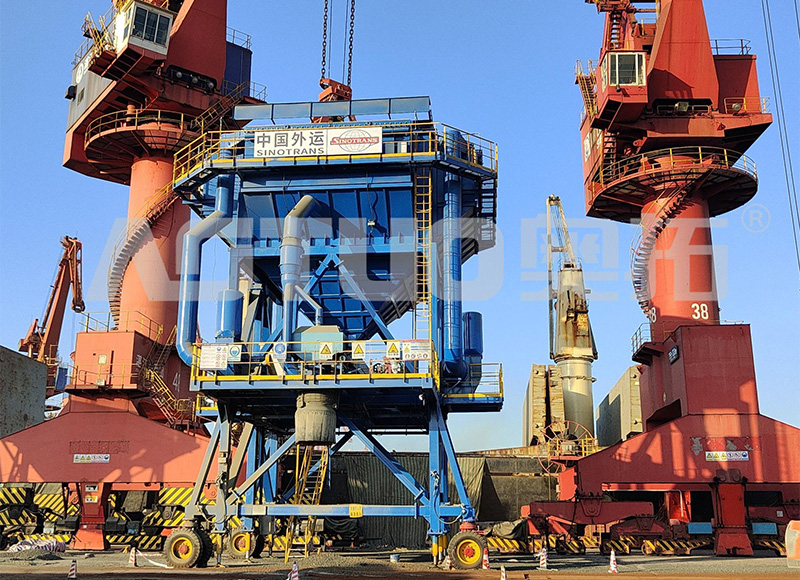 Caricatore mobile con tramoggia per l'abbattimento delle polveri di pneumatici per la movimentazione di materiali sfusi da 200-800 t/h Questo caricatore a tramoggia mobile gestisce 200-800 t/h di materiali sfusi come il clinker, con abbattimento delle polveri e trazione passiva o automatica per la flessibilità del porto. Visualizza il prodotto →
Ogni braccio si flette quando il nastro è completamente carico. Un braccio ben irrigidito prevede una deflessione di 50-100 mm a pieno carico; un design debole può superare i 250 mm. L'elevata deflessione fa deviare il punto di scarico, aumenta l'oscillazione dinamica durante l'orzata e riduce la durata della fatica del telaio strutturale. Su una macchina da 3.000 t/h in funzione per 2.000 ore all'anno, il braccio supporta milioni di cicli di carico.
L'eliminazione della polvere è una funzione di progettazione del braccio, non un accessorio imbullonato. Una barra chiusa con una cortina antipolvere nel punto di scarico può ridurre la polvere visibile dell'80-95%. Per cemento e cereali, questo è fondamentale per la conformità ambientale e la perdita di prodotto. I porti in Australia lavorano secondo rigorosi limiti di emissioni che influenzano l’intero profilo del boom.
Per una nave da 80.000 DWT, ogni ora persa per il posizionamento e la transizione costa da $ 1.000 a $ 3.000 in controstallie, a seconda del noleggiatore.
| Fattore di progettazione | Gamma tipica | Impatto sulle prestazioni |
| Portata del braccio | 18-35 m | Imposta la copertura del tratteggio |
| Velocità di orzata | 0,5-1,5 metri/minuto | 4-8% del tempo ciclo |
| Velocità di rotazione | 10-30 gradi/min | 2-5% del tempo di ciclo |
| Larghezza della cintura | 1.000-1.800mm | Capacità 600-3.000 t/h |
| Deflessione | Da 1/500 a 1/300 | Precisione di posizionamento |
Per uno sguardo più approfondito su come questi numeri si traducono nella tua operazione specifica, consulta la nostra guida su ottimizzazione dell'efficienza tph dei caricatori per navi portarinfuse .
Il giusto design del braccio è determinato dalla nave di progettazione, dalla geometria dell'ormeggio, dal tipo di carico, dal tph richiesto e dalle norme ambientali, in quest'ordine di impatto.
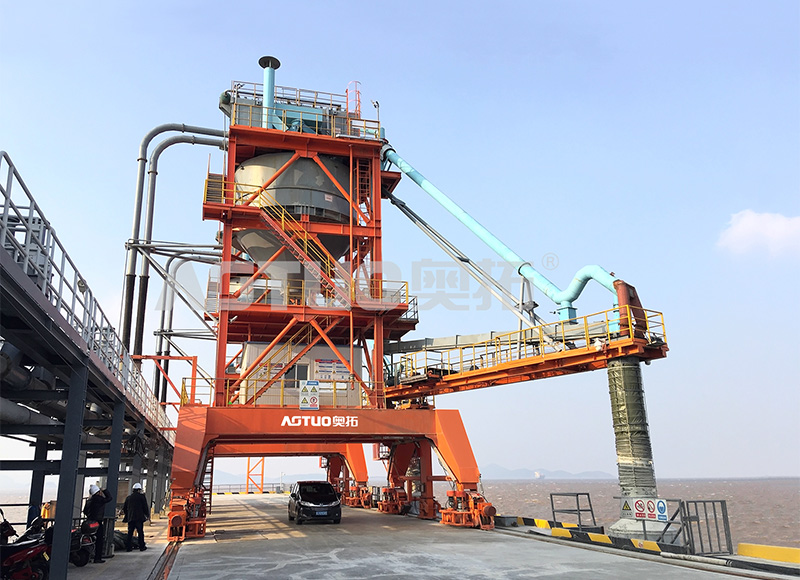 Caricatore di navi mobili su rotaia per carico di materiali sfusi da 300-1500 t/h Progettato per navi fino a 50.000 DWT, questo caricatore mobile per navi su rotaia offre una capacità di 300-1500 t/h e un controllo integrato delle polveri, adatto per la copertura di più portelli. Visualizza il prodotto →
Hangzhou Aotuo Mechanical and Electrical Co., Ltd. (AOTUO) vanta 20 anni di esperienza nella produzione di attrezzature per la movimentazione portuale di rinfuse secche, con prodotti esportati in Australia, Singapore, Filippine, Vietnam, Indonesia e Bangladesh. Il caricatore mobile per navi su rotazione dell'azienda è progettato in base ai reali vincoli portuali, con un telaio cingolato che consente al braccio di coprire più portelli e un sistema integrato di soppressione della polvere. Le apparecchiature AOTUO supportano navi fino a 200.000 DWT con velocità di carico fino a 3.000 t/h. I loro caricatori di navi sono stati schierati in terminali come Porto di Brisbane in Australia .
La progettazione del braccio determina la distanza che può raggiungere il punto di scarico sopra la nave, la velocità con cui la macchina può passare da un portello all'altro e la velocità con cui il materiale fluisce nella stiva. Un design che si adatta al profilo della nave e integra il controllo della polvere può ridurre il tempo di caricamento totale dell'8-12%.
A seconda della macchina, la portata tipica del braccio varia da 18 a 35 metri. Un caricatore mobile per navi su rotazione può anche estendere la sua copertura effettiva spostandosi lungo il molo, in modo che la portata del braccio e la copertura del binario lavorino insieme per coprire l'intera nave.
Iniziare con la disposizione del portello di progettazione della nave e calcolare la distanza orizzontale massima dal centro di rotazione al portello più esterno durante la marea operativa più bassa. Aggiungere un margine di sicurezza di 1-1,5 metri per le condizioni meteorologiche e la tolleranza della posizione della nave.
L'acciaio strutturale fabbricato con piastre di acciaio ad alta resistenza, tipicamente Q345B o Q460, è standard. Il braccio è progettato con una struttura a sezione scatolata o un traliccio per bilanciare la rigidità con il peso proprio. AOTUO utilizza acciaio strutturale certificato e procedura di saldatura per garantire la resistenza alla fatica in servizio continuo.
È focalizzato sulla soluzione complessiva del sistema di trasferimento della porta di materiale sfuso secco,
Ricerca e sviluppo, produzione e servizio
Copyright © Hangzhou Aotuo Mechanical and Electrical Co., Ltd. All Rights Reserved. Produttori di sistemi di trasferimento del trasporto di materiale personalizzato



